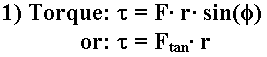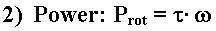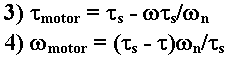Tampilkan postingan dengan label Industri. Tampilkan semua postingan

Sabtu, 03 Maret 2018

Rumus menghitung Torsi, Kecepatan dan Daya Motor listrik

Hasil gambar untuk dc motor listrik

Rumus dan cara menghitung Torque (Torsi), Kecepatan (Rpm) dan Daya (Power) pada sebuah Elektro motor, serta bagaimana hubungan antara Torsi, Kecepatan dan Daya.
Kita dapat melihat Spesifikasi pada Name Plate sebuah Elektro-motor, yang mencantumkan beberapa keterangan mengenai Motor listrik (Elektro motor) tersebut, diantaranya adalah Torque (Torsi), Kecepatan putaran (Rpm) dan Daya motor (KW atau HP).

Bagaimana cara mengetahui nilai Torsi, Kecepatan dan Daya pada sebuah Elektro motor, dan bagaimana hubungan antara Torsi, Kecepatan dan daya?

Motor listrik adalah suatu alat yang dapat mengubah Energi listrik menjadi tenaga gerak (Putar), dan hal ini tentunya dipengaruhi oleh 3 faktor, yaitu Daya listrik yang digunakan, Berapa kecepatarn putaran yang dihasilkan, dan berapa besar tenaganya (Torsi).


Rumus menghitung Rpm Motor listrik
Kecepatan putaran yang dihasilkan suatu Motor Listrik, juga dipengaruhi oleh beberapa faktor, yaitu: Frekuensi dan Jumlah Kutub.

Kecepatan Putaran (Rpm) biasa juga dituliskan dengan huruf N, dan besar RPM ini ditentukan oleh seberapa besar frekwensi listrik yang digunakan dikali dengan sudut phase (120⁰) dibagi dengan jumlah kutub gulungan (Pole).

N = (f x 120) : PN: Jumlah Putaran permenit (Rpm)
f: Frekuensi (Hz)
P: Jumlah kutub gulungan (Pole)

Sebagai contoh, sebuah Motor Listrik 3 fasa, dioperasikan pada frekuensi 50Hz, dan jumlah kutub Gulungan sebanyak 4 Poles (4 kutub), maka Rpm Motor listrik tersebut adalah:

N = (f x 120) : P
N= (50Hz x 120) : 4
N= 6000 : 4
N= 1500Rpm.
Maka, jika kita mengetahui sebuah elektro motor memiliki Rpm sebesar 1500, dan Frekuensi 50Hz, maka dapat diketahui bahwa jumlah kutub Gulungannya adalah 4 Poles (4 Kutub).


Hubungan antara Torsi, Kecepatan dan Daya pada Motor Listrik

Menghitung Torsi, Kecepatan dan Daya Motor listrik

Tenaga Gerak yang dihasilkan dari sebuah motor listrik disebut dengan Torque (Torsi) dan biasanya menggunakan satuan Nm (Newtonmeter).

Secara umum, kita dapat mengetahui hubungan antara Kecepatan, Torsi dan Daya, yaitu:

Jika kita memerlukan suatu Motor listrik yang memiliki Tenaga putar lebih kuat, maka biasanya kita akan memilih Motor listrik dengan Daya yang besar, selain itu Kecepatan Putaran Motor listrik juga berpengaruh terhadap besar kecilnya tenaga putar (Torsi) yang dihasilkan, semakin besar Rpm maka akan semakin kecil tenaga (torsi).
A. Hubungan antara Daya dan Torsi pada motor listrik (berbanding lurus)

Semakin Besar Daya motor, maka semakin besar Torsi (tenaga)
Semakin Kecil Daya motor, maka semakin Kecil Torsi (tenaga)
B. Hubungan antara Kecepatan (Rpm) dan Torsi pada motor listrik (berbanding terbalik)

Semakin Besar Rpm motor, maka semakin kecil Torsi (tenaga)
Semakin Kecil Rpm motor, maka semakin besar Torsi (tenaga)
Pertanyaannya adalah, Apakah benar demikian?, untuk lebih jelasnya tentang bagaimana sebenarnya Hubungan antara Kecepatan, Torsi dan Daya, maka kita bisa melihatnya dari rumus dan beberapa contoh perhitungan dibawah ini:

Rumus menghitung Torsi, Kecepatan dan Daya

P = (T x N) : 5252
T= (5252 x P) : N
N = (5252 x P) : T
P: Daya dalam satuan HP (HorsePower)
T: Torsi (Nm)
N: Jumlah putaran per-menit (RPM)
5252 adalah nilai ketetapan (Konstanta) untuk daya motor dalam satuan HP
Contoh perhitungan:
Sebuah Motor Listrik memiliki Daya sebesar 150HP, dengan kecepatan putaran sebesar 1500Rpm, maka Torsi yang mampu dihasilkan Motor listrik tersebut, adalah:

T= (5252 x P) : N

T = (5252 x 150HP) : 1500Rpm
T = 787800 : 1500
T = 525,2 Nm
Benarkah semakin besar Daya motor, maka semakin besar pula Torsi yang dihasilkan?

Contoh perhitungan:
Sebuah Motor Listrik memiliki Daya sebesar 200HP, dengan kecepatan putaran sebesar 1500Rpm, maka Torsi yang mampu dihasilkan Motor listrik tersebut, adalah:

T= (5252 x P) : N

T = (5252 x 200HP) : 1500Rpm
T = 1050400 : 1500
T = 700,26 NmDari contoh perhitungan diatas, dapat kita lihat bahwa memang benar Daya motor dan Torsi memiliki hubungan yang berbanding lurus, saat motor listrik yang digunakan dengan daya 150HP, Torsi yang dihasilkan adalah sebesar 525,2 Nm, sedangkan saat daya motor diperbesar menjadi 200HP, maka Torsi yang dihasilkan juga semakin besar, menjadi 700,26 Nm.

Selanjutnya, benarkah semakin besar RPM maka akan semakin kecil Torsi yang dihasilkan?

Contoh perhitungan:
Sebuah Motor Listrik memiliki Daya sebesar 200HP, dengan kecepatan putaran sebesar 3000Rpm, maka Torsi yang mampu dihasilkan Motor listrik tersebut, adalah:

T= (5252 x P) : N

T = (5252 x 200HP) : 3000Rpm
T = 787800 : 3000
T = 262,6 NmDari contoh perhitungan diatas, dapat kita lihat bahwa memang benar RPM motor dan Torsi memiliki hubungan yang berbanding terbalik, saat Motor listrik yang digunakan memiliki Rpm 1500, torsi yang dihasilkan adalah sebesar 525,2 Nm, sedangkan pada saat RPM motor listrik lebih besar yakni 3000Rpm, maka Torsi yang dihasilkan malah semakin kecil yaitu 262,6 Nm.


Selain itu, Jika kita ingin menghitung Daya, Torsi, dan kecepatan pada sebuah Motor Listrik yang menggunakan satuan daya Kilowatt (KW), maka dapat menggunakan rumus perhitungan berikut ini:

P = (T x N) : 975
T= (975 x P) : N
N = (975 x P) : T
P: Daya dalam satuan KW (KiloWatt)
T: Torsi (Nm)
N: Jumlah putaran per-menit (RPM)
975 adalah nilai ketetapan (Konstanta) untuk daya motor dalam satuan KW.

Semoga bermanfaat!

Read More >>

Understanding DC Motor Characteristics

1. Preface

This site deals with Direct Current permanent magnet motors operated at a constant voltage. Motor characteristics vary considerably from type to type, and their performance characteristics can be altered by the way electrical power is supplied. can be quite different than those covered here.
2. Background From Physics


2.1: TORQUE
Torque , as defined in © 1998 Merriam-Webster, Incorporated

Main Entry: torque
Function: noun
Etymology: Latin torquEre to twist
1 : a force that produces or tends to produce rotation or torsion (an automobile engine delivers torque to the drive shaft);
also : a measure of the effectiveness of such a force that consists of the product of the force and the perpendicular distance from the line of action of the force to the axis of rotation
2 : a turning or twisting force 


Torque , as defined in University Physics, 8th ed. 1992, by Hugh D. Young:

The quantitative measure of the tendency of a force to cause or change rotational motion is called torque.


Torque (also called a moment) is the term we use when we talk about forces that act in a rotational manner. You apply a torque or moment when you turn a dial, flip a lightshwitch, drill a hole or tighten a screw or bolt.

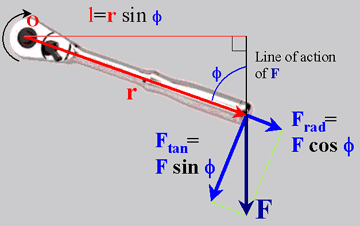
As shown in the picture of a ratchet, a torque is created by a vertical force applied at the end of the handle. The force, F, applied to the ratchet as shown causes a tendency to rotate about point O. The force can be broken down into two components: a radial component, Frad, parallel to the ratchet handle that does not contribute to the torque, and a tangential component, Ftan, perpendicular to the handle that does contribute to the torque. The distance from point O to the point of action of F is described by the direction vector, r. The moment arm, l is the perpendicular distance between point O and the line of action of F.

If we were to shorten the moment arm by applying the force closer to the head of the ratchet,the magnitude of the torque would decrease, even if the force remained the same. Thus, if we change the effective length of the handle, we change the torque (see equation 1). 


[ratchet illustration of torque]

[ 1) Torque, T = F*r*sin(included angle) ]

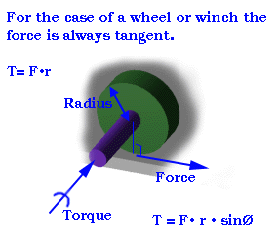
[wheel illustration of torque from the 2.007 page]
UNITS of TORQUE
SIEnglish
newton-meters {N·m}inch-pounds {in·lb}
foot-pounds {ft·lb}
inch-ounces {in·oz}
1 N·m = 0.738 ft·lb
1 N·m = 0.113 in·lb
1 N·m = 141.61 in·oz 
1 in·lb = 0.113 N·m
1 ft·lb = 1.356 N·m
1 in·oz = 7.062E-03 N·m


2.2: SPEED


Speed (Angular Velocity) , as defined in © 1998 Merriam-Webster, Incorporated

Main Entry: angular velocity
Function: noun
he rate of rotation around an axis usually expressed in radians or revolutions per second or per minute


Motors are devices that convert electrical energy into mechanical energy. The D.C. motors that we have been dealing with here convert electrical energy into rotational energy. That rotational energy is then used to lift things, propel things, turn things, etc... When we supply the specified voltage to a motor, it rotates the output shaft at some speed. This rotational speed or angular velocity, W is typically measured in radians/second {rad/s}, revolutions/second {rps}, or revolutions/minute {rpm}.
  • When performing calculations, be sure to use consistent units. In the English system, calculations should be done in degrees/second, and radians/sec for SI calculations.
NOTE:
1 revolution = 360°
1 revolution = (2*p) radians
1 radian = (180/p)°
1° = (p/180) radians

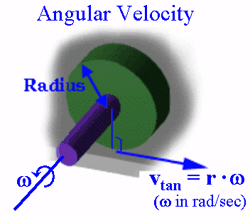
Angular Velocity diagramFrom the angular velocity, W, we can find the tangential velocity of a point anywhere on the rotating body through the equation tangential velocity, v = r* W, where r is the distance from the axis of rotation. This relation can be used to compute the steady state (constant speed - no acceleration) speed of a vehicle if the radius and angular velocity of a wheel is known, or the linear speed of a rope as it is wound up by a winch.


2.3: POWER


Motive Power , as defined in © 1998 Merriam-Webster, Incorporated

Main Entry: 1pow·er
Pronunciation: 'pau(-&)r
Function: noun
Usage: often attributive
Etymology: Middle English, from Old French poeir, from poeir to be able, from (assumed) Vulgar Latin potEre, alteration of Latin posse
Date: 13th century
1 a : (1) : ability to act or produce an effect
6 a : a source or means of supplying energy; especially : ELECTRICITY
6 b : MOTIVE POWER c : the time rate at which work is done or energy emitted or transferred


Power in Rotational Motion , as described in University Physics, 8th ed., 1992 by Hugh D. Young):

When you pedal a bicycle, you apply forces to a rotating body and do work on it. Similar things happen in real-life situations, such as a rotating motor shaft driving a power tool or a car engine propelling the vehicle. We can express this work in terms of torque and an angular displacement...
What about the power associated with work done by a torque acting on a rotating body?

dW/dt is the rate of doing work, or power P. When a torque T (with respect to the axis of rotation) acts on a body that rotates with angular velocity W, its power (rate of doing work) is the product of the torque and angular velocity. This is the analog of the relation P = F·v for particle motion. 


Power in rotational motion can be written as:

Power Equation for rotational motion: P=TW

UNITS of POWER
SIEnglish
Watts {W}
newton-meters per second {N·m/s}

1 W = 1 N·m/s
1 W = 0.738 ft·lb/s
1 W = 1.341E-03 hp
foot-pounds per second {ft·lb/s}
horsepower {hp}

1 ft·lb/s = 1.818E-03 hp
1 ft·lb/s = 1.356 W

2. Motor Characteristics

Section 3.1: TORQUE/SPEED CURVES

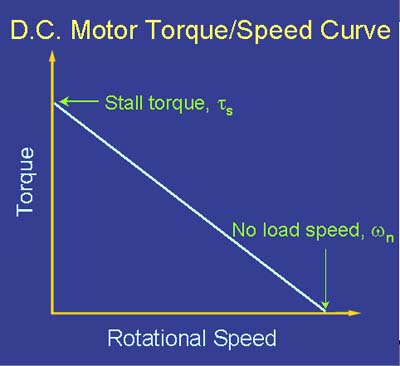
In order to effectively design with D.C. motors, it is necessary to understand their characteristic curves. For every motor, there is a specific Torque/Speed curve and Power curve.

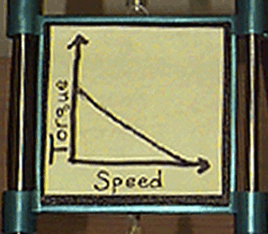
[Characteristic Torque/Speed Curve for a D.C. Motor]


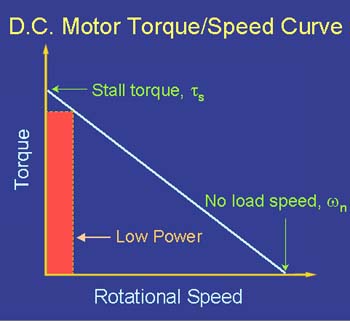
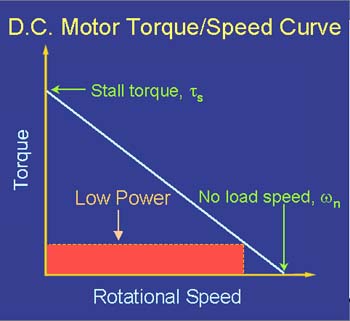
The graph above shows a torque/speed curve of a typical D.C. motor. Note that torque is inversely proportioal to the speed of the output shaft. In other words, there is a tradeoff between how much torque a motor delivers, and how fast the output shaft spins. Motor characteristics are frequently given as two points on this graph:

  • The stall torque,[Ts], represents the point on the graph at which the torque is a maximum, but the shaft is not rotating.
  • The no load speed,[Wn], is the maximum output speed of the motor (when no torque is applied to the output shaft).
The curve is then approximated by connecting these two points with a line, whose equation can be written in terms of torque or angular velocity as equations 3) and 4):

[3) T=Ts-W*Ts/Wn; 4) W=(Ts-T)*Wn/Ts]

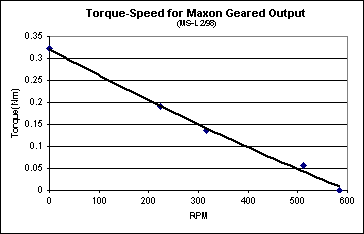
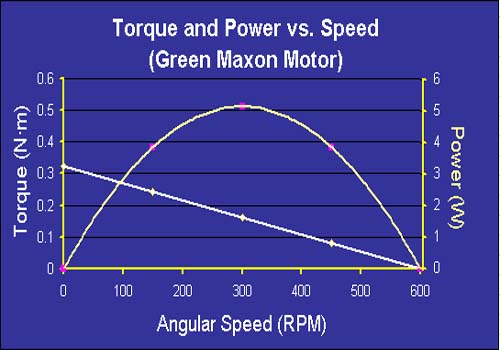
The linear model of a D.C. motor torque/speed curve is a very good approximation. The torque/speed curves shown below are actual curves for the green maxon motor (pictured at right) used by students in 2.007. One is a plot of empirical data, and the other was plotted mechanically using a device developed at MIT. Note that the characteristic torque/speed curve for this motor is quite linear.

This is generally true as long as the curve represents the direct output of the motor, or a simple gear reduced output. If the specifications are given as two points, it is safe to assume a linear curve.
[green maxon motor used in 2.007]
[empirical torque/speed curve] [mechanically drawn torque/speed curve]


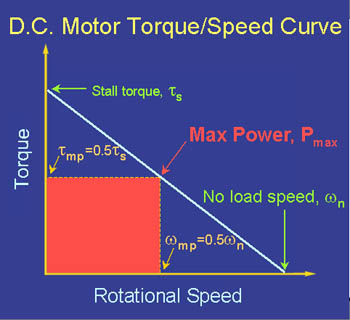
Recall that earlier we defined power as the product of torque and angular velocity. This corresponds to the area of a rectangle under the torque/speed curve with one cornerat the origin and another corner at a point on the curve (see figures below). Due to the linear inverse relationship between torque and speed, the maximum power occurs at the point where W = ½Wn, and T = ½ Ts.

[power represented as area under torque/speed curve] [power represented as area under torque/speed curve] [power represented as area under torque/speed curve]


Section 3.2: POWER/TORQUE and POWER/SPEED CURVES


By substituting equations 3. and 4. (torque and speed, section 2.1) into equation 2. (power, section 1.3), we see that the power curves for a D.C. motor with respect to both speed and torque are quadratics, as shown in equations 5. and 6.

[5) P(W)=-(Ts/Wn)*W^2+Ts*W]; 6) P(T)=-(Wn.Ts)*T^2+Wn*T]

From these equations, we again find that maximum output power occurs at [T] = ½Ts, and [W] = ½Wn repectively.

[D.C. motor power vs. torque curve]


Source
Read More >>

Rabu, 26 Agustus 2015

Sistem Kerja Departemen PPIC


Departemen PPIC

ag03s.blogspot.com - Dari pengertian PPIC ( Production Planning and Iventory Control ) adalah merencanakan produksi dan mengontrol kebutuhan bahan bakunya. Jika kita ambil pengertian Produksi Planning bukan hanya merencanakan produksi saja, dimana pengertiannya bisa menjadi lebih luas lagi. Karena jika kita ingin merencanakan suatu produksi maka kita harus mengetahui kebutuhan bahan yang akan di produksi yang mana Dept. PPIC dapat mengetahuinya berdasarkan informasi Dept. R&D berupa FORMULASI PRODUCT dan dari sini Dept. PPIC dapat menghitung kebutuhan bahan baku yang harus disediakan sesuai dengan berapa banyak yang akan di produksi. Dan dari kata Inventory Control-pun pengertiannya bukan hanya sekedar mengatur bahan baku saja tetapi bagaimana Dept. PPIC dapat me-minimal-kan persediaan bahan baku yang berada di Dept. WAREHOUSE sehingga penempatan di gudang menjadi lebih efektif dan dapat menekan biaya penyimpanan dan pembelian bahan baku.

Yang perlu diketahui bahwa ada suatu survey yang pernah diadakan dan telah berlaku umum menyatakan alasan-alasan mengapa pelanggan meninggalkan perusahaan, antara lain : meninggal (1%), pindah (3%), membentuk kelompok lain (5%), alasan pesaing lebih baik (9%), produk mengecewakan (14%), dan sikap tidak berbeda dari perusahaan dalam memberikan pelayanan dari waktu ke waktu (68%). Alasan-alasan ini menunjukan bahwa perlu adanya perbaikan terus-menerus (continuous improvement) dalam proses industri untuk mempertahankan loyalitas pelanggan (customer loyalty) kepada perusahaan.

Berdasarkan survey di atas maka Dept. PPIC mempunyai peranan penting di dalam mewujukan perbaikan terus-menerus (continuous improvement) sehingga dapat mempertahankan loyalitas pelanggan (customer loyalty), seperti apa yang dikatakan oleh Unit Manager yang pernah memimpin saya bahwa Dept. PPIC merupakan urat nadi perusahaan dan sampai selama ini saya mempercayainya akan tetapi kadang PPIC dianggap sepele bagi sebagian manager/perusahaan. Mungkin pemikiran sepeti itu menganggap bahwa tanpa adanya PPIC perusahaan tetap dapat bejalan tapi apakah hasilnya dapat efektive dan efisien, jika melihat sebagian orang seperti ini maka mereka menganut system individualis.


Konsep Dasar Pekerjaan PPIC

Dari pengertian PPIC maka pekerjaan PPIC agar dapat berjalan lebih efektive dan efisien adalah :

1. Mengetahui Kapasitas Produksi.
2. Mengetahui Forecast Penjualan.
3. Mengetahui Customer Order.
4. Mengetahui Formula Produk.
5. Mengetahui Proses Produksi.
6. Mengetahui Kualitas Produk.
7. Mengetahui Kapasitas Gudang.
8. Mengetahui Leadtime Pembelian.
9. Mengetahui Quantity Minimum Order.
10. Mengetahui Bahan Baku Alternatif.
11. Mengetahui Kapasitas Ekspedisi.
12. Mengetahui Leadtime Pengiriman.
13. Mengetahui Safty Stock Raw Material & Finish Good.

Penjelasan singkat :

1. Kapasitas Produksi.
Kapasitas Produksi adalah berapa besar di dalam sebuah mesin produksi di dalam membuat suatu produk selama satu hari kerja. Dengan Kapasitas produksi ini maka Departemen PPIC dapat mengetahui berapa lama proses produksi untuk suatu finish goods dalam jumlah tertentu. Kapasitas produksi di dapatkan dari Departemen Produksi.

2. Forecast Penjualan.
Forecast Penjualan adalah perkiraan penjualan yang akan datang baik untuk satu bulan atau tiga bulan kedepan. Dengan Forecast ini maka Departemen PPIC dapat memenuhi permintaan customer dan membuat safty stock finish goods. Forecast Penjualan ini di dapatkan dari Departemen Marketing.

3. Customer Order.
Customer Order adalah Permintaan Pelanggan terhadap produk finish goods yang ditawarkan oleh Marketing baik itu produk regular maupun produk pesanan khusus. Dari Customer Order yang masuk ini maka PPIC dapat menjadwalkan rencana produksi sampai produk itu terkirim sesuai dengan leadtime yang sudah di tentukan.

4. Formula Produk
Formula produk dikeluarkan berdasarkan hasil uji coba dari Dept. R&D terhadap suatu produk sampai produk itu dapat dijual ke Customer. Dalam formula itu terdapat rincian bahan baku yang akan digunkan untuk suatu produk dengan uraian persentase, makan berdasarkan formula itu maka PPIC dapat memperhitungkan berapa banyak bahan yang dibutuhkan untuk permintaan Customer.

5. Proses Produksi
Proses produksi didalam produksi suatu produk berbeda-beda perlakuanya oleh karena itu maka PPIC harus dapat mengetahui setiap produk di dalam proses produksinya sehingga bisa memperkirakan berapa lama suatu produk itu dapat dibuat sampai selesai dan sesuai dengan kapasitasnya juga. Proses produksi ini dapat diketahui dengan memahami produk tersebut pada saat produksi apa saja kendala yang dapat terjadi untuk suatu produk tersebut.

6. Kualitas Produk
Kualitas produk dapat dinyatakan banwa produk itu berkualitas sesuai dengan standart yang sudah ditentukan berdasarkan Dept. QC. Mengapa kualitas ini menjadi penting menurut saya bagi PPIC, karena didalam suatu produksi suatu produk ada beberapa tahapan tes QC untuk menyatakan produk tersebut LOLOS QC atau TIDAK LOLOS QC. Dengan mengetahui masalah kualitas produk maka PPIC dapat mengkomunikasikannya dengan Marketing mengenai kualitas yang diinginkan karena tidak semua customer sesuai dengan standar yang kita keluarkan dalam artian bahwa kualitas produk itu masih dapat dibicarakan dengan Customer dan yang dapat membicarakan masalah kualitas produk yang kita dapatkan pada saat produksi adalah Marketing sendiri yang memegang peranan penting ini.

7. Kapasitas Gudang
Kapasitas Gudang ditentukan berdasakan dari Dept. Gudang yang mana data ini dapat diukur sesuai dengan barang yang ingin kita buat stocknya. Dengan ini Gudang dapat memperkirakan berapa besar barang tersebut dapat disimpan di gudang. Maka dengan adanya ini PPIC harus dapat mengatur masuknya barang agar tidak ada nya penumpukan barang di dalam gudang yang dapat menghabiskan kapasitas gudang. Sehingga dengan memperhatikan hal seperti ini teciptalah efisiensi dan efektifitas dari gudang.

8. Leadtime Pembelian
Leadtime pembelian didapat dari Dept. Purchasing yang mana Dept. Purchasing mendapatkanya sesuai dengan negosiasi dengan para supplier dan perhitungan dokumen yang harus diproses secara internal departemennya. Maka dengan adanya Leadtime Pembelian ini PPIC dapat memperhitungan pembelian bahan baku agar dapat lebih efektis dan efesien selain itu akan didapatkan saefty stock barang yang diinginkan.

9. Quantity Minimum Order
Begitu juga Quantity Minimum Order didapatkan dari Dept. Purchasing yang mana Dept. Purchasing mendapatkannya sesuai dengan negosiasi dengan para supplier didapatkan berbarengan pada saat permintaan leadtime pembelian. Dengan itu maka Dept. PPIC dapat mengorder sesuai dengan Quantity Minimum Order yang sudah ditentukan kecuali ada hal-hal khusus yang mengharuskan memesan barang diluar Quantity Minimum Order maka Dept. PPIC meminta kepada Dept. Purchasing utnuk menegosiasikan dengan supplier.

10. Bahan Baku Alternatif
Bahan Baku Alternatif berdasarkan informasi dari Dept. R&D, yang mana bahan ini bagi industri sangatkan dibutuhkan karena jikalau tidak ada bahan alternatif bagi suatu produk dan pada saat produksi bahan baku utama tidak tersedia oleh supplier maka produksi akan menggunkan bahan alternative tersebut. Mengapa informasi bahan baku alternative ini sangat dibutuhkanbagi Dept. PPIC ??.. karena Dept. PPIC yang mengkontrol inventory part dan planning produksi sehingga Dept. PPIC dapat memperhitungkan kapan harus menggunkan bahan alternative tersebut, selain itu juga dengan adanya bahan alternative ini maka dapat menurunkan biaya pembelian bahan karena Dept. Purchasing akan membeli barang yang harganya paling murah dari antara bahan baku alternatif tesebut.

11. Kapasitas Ekspedisi
Kapasitas Ekspedisi ini didapatkan dari Dept. Ekspedisi yang mana infomasi ini digunakan untuk memperhitungan pengirman barang yang harus dapat dikirim sesuai dengan customer order yang diterima dengan memperhitungkan leadtime pengiriman dan permintaan pengiriman barang diluar leadtime yang sudah ditentukan secara internal. Dengan adanya ini maka Dept. PPIC dapt menentukan pengiriman barang yang harus dikirim karena menyangkut dengan customer order yang sudah diterima oleh Dept. PPIC.

12. Leadtime Pengiriman
Leadtime Pengiriman ini dapatkan dari keputusan yang telah digodok oleh Plan Manager dengan Departemen-departemen terkait yang berhubungan dengan customer order. Dengan adanya leadtime pengiriman ini maka dapat memastikan kepada customer kapan barang yang dipesan dapat sampai ditempat para customer, selain itu juga maka Dept. PPIC dapat memperhitungkan kapan seharusnya pesanan customer tersebut harus diproduksikan.

13. Safty Stock Raw Material dan Finish Goods
Safty stock Raw Material dan Finish Goods ini sangatlah diperlukan bagi sebuah perusahan karena dengan adanya ini maka kebutuhan akan Raw Material untuk kebutuhan produksi akan selalu tejaga dan tidak akan mengalami kekurangan disaat produksi akan berjalan dan kebutuhan Customer akan Finish Goods pun akan terjaga dengan aman dan pada saat Customer mengeluarkan permintaan akan Finish Goods maka akan tersedia selalu.

PERENCANAAN JADWAL PRODUKSI ( PRODUCTION SCHEDULE )

Production Schedule merupakan jantung dari pada suatu perusahaan agar perusahaan dapat berjalan / produksi sesuai dengan kapasitas mesin, kapasitas sumber daya manusia, permintaan customer dan ketersediaan bahan bakunya sehingga hasil produksi menjadi efesien dan efektifitas.

Maka dari bagian PPIC ini bagaimana memperhitungkan segala sesuatunya agar dapat menyusun jadwal produksi sesuai dengan kemampuan perusahaan dan mendapatkan target yang di inginkan.

Beberapa hal yang perlu diketahui untuk menyusun jadwal produksi ( production schedule ) :
  1. Orderan yang di terima / Forecast yang dikeluarkan oleh bagian Marketing atau Managemen.
  2. Permintaan kirim sesuai dengan keinginan customer atau sesuai dengan leadtime pengiriman yang sudah ditentukan oleh perusahaan.
  3. Kapasitas produksi berapa kemampuan dari mesin yang dimiliki untuk suatu produk.
  4. Formulasi Produk untuk mengetahui berapa dan jenis bahan apa saja yang dibutuhkan untuk memenuhi permintaan customer / forecast yang sudah dikeluarkan oleh Marketing atau Managemen.
  5. Perhitungan kebutuhan bahan baku yang dibutuhkan ( MRP – Material Reques Planning )
  6. Perkiraan BS yang akan terjadi pada produk yang akan diproduksi sehingga perhitungan akan kebutuhan bahan baku dan permintaan pengiriman akan dapat detentukan.
Sumber: bonymuliatan.blogspot.com/p/ppic.html
Read More >>

Teori Kapasitas serta Pengertian MPS dan RCCP


Teori Kapasitas

ag03s.blogspot.com - Menurut Blackstone (1989), kapasitas merupakan sebagai jumlah output maksimum yang dapat dihasilkan suatu fasilitas produksi dalam suatu selang waktu tertentu. Kapasitas merupakan suatu tingkat keluaran dalam periode tertentu dan merupakan kuantitas keluaran tertinggi yang mungkin selama periode itu. Kapasitas dapat disesuaikan dengan tingkat penjualan yang sedang berfluktuasi yang dicerminkan dalam jadual induk produksi (Master Production Schedule / MPS).


Master Production Schedule (MPS) dan Rough Cut Capacity Planning (RCCP)


Penjadwalan Induk Produksi (MPS) berfungsi untuk memberikan input utama kepada sistem perencanaan kebutuhan material dan kebutuhan kapasitas (MRP dan CRP), menjadwalkan pesanan produksi dan pembelian, memberikan landasan untuk penentuan kebutuhan sumber daya dan kapasitas serta memberikan dasar untuk pembuatan janji tentang penyerahan produk kepada pelanggan.

Rough Cut Capacity Planning (RCCP) menentukan apakah sumber daya yang direncanakan cukup untuk melaksanakan MPS. RCCP lebih terperinci daripada RRP karena RCCP menghitung beban untuk semua item yang dijadwalkan dan dalam periode waktu yang aktual. Jika proses RCCP mengindikasikan bahwa MPS layak dilaksanakan maka MPS akan diteruskan ke proses MRP guna menentukan bahan baku atau material, komponen dan subassemblies yang dibutuhkan.

Teknik-Teknik Dalam Penerapan RCCP


1. Capacity Planning Using Overall Factors (CPOF) 

POF merupakan perencanaan yang relatif kasar, dengan input yang diperlukan seperti : MPS, waktu total pabrik yang diperlukan untuk memproduksi satu part tertentu dan proporsi historis yakni perbandingan antar stasiun kerja mengenai kapasitas produk pada waktu tertentu. Teknik ini membutuhkan data dan teknik perhitungan yang paling sedikit dibandingkan teknik lainnya, sehingga pendekatan ini paling mudah terpengaruh bila terjadi perubahan dalam volume produk maupun jumlah waktu yang diperlukan untuk menyelesaikan suatu produk. Cara perhitungannya relatif mudah, dengan mengalikan proporsi historis dengan total kuantitas MPS pada periode tertentu untuk masing-masing stasiun kerja. Dari hasil perhitungan ini nantinya diperoleh waktu total yang diperlukan, total waktu ini kemudian dirata-ratakan dan dibandingkan dengan waktu kapasitas.

2. Bill Of Labor Approach (BOL) 

Bill of Labor Approach didefinisikan sebagai suatu daftar yang berisi jumlah tenaga kerja yang dibutuhkan untuk memproduksi suatu item. BOL bukan merupakan routing, melainkan suatu alat untuk memperkirakan kebutuhan untuk bill of labor dapat digunakan item atau kelompok item-item yang sama dan diperluas dengan sejumlah item yang telah terjadwal untuk menentukan kebutuhan kapasitas. Pendekatan dengan teknik ini menggunakan data yang rinci mengenai waktu baku setiap produk pada sumber-sumber utama. Ada masukan yang dibutuhkan untuk pendekatan BOL, yaitu: MPS dan Bill of Labor.

3. Resources Profile Approach

Pendekatan ini juga menggunakan data waktu baku. Selain itu membutuhkan pula data lead time yang diperlukan pada stasiun-stasiun kerja tertentu.

by  Jurnal Inovisi™Vol. 6, No. 2, Oktober 2007

Read More >>

Perencanaan Kapasitas Produksi


ag03s.blogspot.com - Menurut Blackstone (1989), kapasitas merupakan sebagai jumlah output maksimum yang dapat dihasilkan suatu fasilitas produksi dalam suatu selang waktu tertentu. Kapasitas merupakan suatu tingkat keluaran dalam periode tertentu dan merupakan kuantitas keluaran tertinggi yang mungkin selama periode itu. Kapasitas dapat disesuaikan dengan tingkat penjualan yang sedang berfluktuasi yang dicerminkan dalam jadual induk produksi (Master Production Schedule / MPS).

Sebagai contoh sebuah bus memiliki kapasitas tempat duduk 46 tempat duduk setiap kali jalan, atau seorang tukang tempe mampu menghasilkan 300 pcs tempe setiap hari.

Kapasitas produksi tersebut ditentukan berdasarkan kapasitas sumber daya yang ada, yang meliputi  kapasitasi mesin, ketersediaan energi, kapasitas tenaga kerja, kapasitas suplai material atau bahan baku ta serkapasitas modal.

Kapasitas produksi juga berkaitan erat dengan schedule produksi atau jadwal produksi yang tertuang dalam MPS (Master Production Schedule), karena dalam  Master Production Schedule dijelaskan jenis barang yang akan dibuat, berapa jumlah yang akan dibuat dalam suatu periode waktu  dan berapa yang harus diproduksi dalam jangka waktu tertentu.tertentu.

Perencanaan Kapasitas Jangka Panjang

Perencanaan kapasitas jangka panjang merupakan strategi operasi dalam menghadapi segala kemungkinan yang akan terjadi dimasa depan dan sudah dapat diperkirakan sebelumnya. Sumber inputan dalam perencanaan ini bisa berupa rencana penjualan atau forcasting.

Tujuan utamanya adalah perusahaan dapat menentukan jumlah produksi yang dapat menghasilkan biaya minimum dengan memperhatikan pola permintaan jangka panjang dan siklus kehidupan produk yang dihasilkan.

Untuk mengantisipasi gejolak kapasitas jangka panjang terdapat dua strategi yang dapat ditempuh perusahaan yaitu :
(1) Strategi melihat dan menunggu perkembangan (wait and see strstegy).
(2). Strategi ekspansionis, yaitu berproduksi dengan kapasitas produksi yang selalu melebihi atau diatas volume permintaan.


Perencanaan Kapasitas Jangka Pendek

Perencanaan kapasitas jangka pendek digunakan untuk menangani secara ekonomis hal-hal yang bersifat mendadak dimasa yang akan datang, misalnya untuk memenuhi permintaan yang bersifat mendadak atau seketika dalam jangka waktu pendek. Menghadapi kondisi diatas jika kapasitas produksi tidak mampu memenuhi maka perusahaan dapat melakukan sub-kontrak kepada perusahaan lain pada saat terjadi lonjakan jumlah permintaan.

Untuk meningkatkan kapasitas produksi jangka pendek sebuah unit usaha  yang dapat dilakukan hal sebagai berikut :

  • Meningkatkan jumlah sumber daya
  • Memperbaiki penggunaan sumber daya
  • Memodifikasi produk
  • Memperbaiki permintaan
  • Tidak memenuhi permintaan
Untuk menentukan kapasitas produksi optimum, terdapat berbagai macam factor yang harus diperhatikan, faktor2 tersebut umumnya disebut sebagai factor produksi antara lain : 

(1). Kapasitas bahan baku 
(2). Kapasitas jam kerja mesin 
(3). Kapasitas jam tenaga kerja
(4). Kapasitas modal kerja

Dari beberapa factor tersebut diusahakan untuk memperoleh kombinasi jumlah dan jenis produksi yang akhirnya dapat menghasilkan keuntungan maksimal atau beban biaya yang paling minimal.

Read More >>

Sekilas Mengenai Manufacturing Planning & Control


Teori Kapasitas

ag03s.blogspot.com - Menurut Blackstone (1989), kapasitas merupakan sebagai jumlah output maksimum yang dapat dihasilkan suatu fasilitas produksi dalam suatu selang waktu tertentu. Kapasitas merupakan suatu tingkat keluaran dalam periode tertentu dan merupakan kuantitas keluaran tertinggi yang mungkin selama periode itu. Kapasitas dapat disesuaikan dengan tingkat penjualan yang sedang berfluktuasi yang dicerminkan dalam jadual induk produksi (Master Production Schedule / MPS).


Master Production Schedule (MPS) dan Rough Cut Capacity Planning (RCCP)


Penjadwalan Induk Produksi (MPS) berfungsi untuk memberikan input utama kepada sistem perencanaan kebutuhan material dan kebutuhan kapasitas (MRP dan CRP), menjadwalkan pesanan produksi dan pembelian, memberikan landasan untuk penentuan kebutuhan sumber daya dan kapasitas serta memberikan dasar untuk pembuatan janji tentang penyerahan produk kepada pelanggan.

Rough Cut Capacity Planning (RCCP) menentukan apakah sumber daya yang direncanakan cukup untuk melaksanakan MPS. RCCP lebih terperinci daripada RRP karena RCCP menghitung beban untuk semua item yang dijadwalkan dan dalam periode waktu yang aktual. Jika proses RCCP mengindikasikan bahwa MPS layak dilaksanakan maka MPS akan diteruskan ke proses MRP guna menentukan bahan baku atau material, komponen dan subassemblies yang dibutuhkan.

Teknik-Teknik Dalam Penerapan RCCP


1. Capacity Planning Using Overall Factors (CPOF) 

POF merupakan perencanaan yang relatif kasar, dengan input yang diperlukan seperti : MPS, waktu total pabrik yang diperlukan untuk memproduksi satu part tertentu dan proporsi historis yakni perbandingan antar stasiun kerja mengenai kapasitas produk pada waktu tertentu. Teknik ini membutuhkan data dan teknik perhitungan yang paling sedikit dibandingkan teknik lainnya, sehingga pendekatan ini paling mudah terpengaruh bila terjadi perubahan dalam volume produk maupun jumlah waktu yang diperlukan untuk menyelesaikan suatu produk. Cara perhitungannya relatif mudah, dengan mengalikan proporsi historis dengan total kuantitas MPS pada periode tertentu untuk masing-masing stasiun kerja. Dari hasil perhitungan ini nantinya diperoleh waktu total yang diperlukan, total waktu ini kemudian dirata-ratakan dan dibandingkan dengan waktu kapasitas.

2. Bill Of Labor Approach (BOL) 

Bill of Labor Approach didefinisikan sebagai suatu daftar yang berisi jumlah tenaga kerja yang dibutuhkan untuk memproduksi suatu item. BOL bukan merupakan routing, melainkan suatu alat untuk memperkirakan kebutuhan untuk bill of labor dapat digunakan item atau kelompok item-item yang sama dan diperluas dengan sejumlah item yang telah terjadwal untuk menentukan kebutuhan kapasitas. Pendekatan dengan teknik ini menggunakan data yang rinci mengenai waktu baku setiap produk pada sumber-sumber utama. Ada masukan yang dibutuhkan untuk pendekatan BOL, yaitu: MPS dan Bill of Labor.

3. Resources Profile Approach

Pendekatan ini juga menggunakan data waktu baku. Selain itu membutuhkan pula data lead time yang diperlukan pada stasiun-stasiun kerja tertentu.

by  Jurnal Inovisi™Vol. 6, No. 2, Oktober 2007

Read More >>

Kamis, 20 Agustus 2015

Teori Kapasitas Produksi


ag03s.blogspot.com - Kapasitas adalah suatu tingkat keluaran, suatu kuantitas keluaran dalam periode tertentu, dan merupakan kuantitas tertinggi yang mungkin selama periode waktu itu. Untuk berbagai keperluan, kapasitas dapat disesuaikan dengan tingkat penjualan yang sedang berfluktuasi yang dicerminkan dalam jadwal produksi induk (master production schedul).

Hubungan antara kapasitas dan jadwal-jadwal induk adalah sangat penting. Karena jadwal produksi mencerminkan apa yang akan diproduksi suatu perusahaan (tidak perlu apa yang akan dijual), kemampuan untuk memenuhi rencana ini tergantung pada kapasitas yang tersedia sekarang atau dalam jangka pendek di waktu mendatang, atau tergantung pada kemampuannya untuk memperluas kapasitas ini dalam jangka waktu lebih panjang. Jadwal produksi yang realistik menjadi keberhasilan operasi suatu perusahaan yang mengakibatkan seluruh jenis sumberdaya terikat untuk memuaskan kebutuhan kuantitasnya dan komitmen hari pengiriman. Dalam hal ini, kapasitas juga berarti jumlah masukan sumberdaya-sumberdaya yang tersedia relatif untuk kebutuhan keluaran pada waktu tertentu. Karena pentingnya hubungan tersebut.


Gambar 1. Tingkat pengoperasian terbaik

(Handoko, 1999)

Waktu dapat menimbulkan masalah lain dalam konsep kapasitas. Bagi manajer yang membicarakan tentang kapasitas akan membicarakan juga tentang kuantitas output dalam periode tertentu, tetapi berapa lama ? Setiap perusahaan akan berbeda-beda dalam menentukan berapa lama tingkat output yang harus dicapai. Contoh : suatu pabrik mempunyai kapasitas x unit, dan tidak mengetahui apakah dicapai dalam satu hari atau 6 bulan. Maka untuk menghindari masaah ini, konsep “tingkat pengoperasian terbaik” (best operating level) perlu digunakan. Tingkat kapasitas didapat melalui proses perancangan yang menghasilkan volume output yang tinggi dengan biaya rata-rata per unit minimum.

Definisi-definisi lain tentang kapasitas produksi, dirinci sebagai berikut :
  1. Design capacity, yaitu perusahan merancang jumlah output yang dapat dihasilkan per satuan waktu.
  2. Rated capacity, yaitu jumlah output yang dapat dihasulkan oleh perusahaan per satuan waktu dengan didukung kemampuan fasilitas untuk memproduksi. (Biasanya lebih besar dari design capacity karena perbaikan periodik dilakukan pada mesin-mesin atau proses-proses)
  3. Standart capacity, yaitu tingkat output per satuan waktu yang telah ditetapkan sebagai sasaran operasi sebagai dasar dalam penyusunan anggaran. Kapasitas standar adalah sama dengan rated capacity dikurangi dengan cadangan keperluan pribadi standar, tingkat sisa (scrap) standar, berhenti untuk pemeliharaan standar, cadangan untuk pengawasan kualitas, dsb.
  4. Actual dan/atau operating capacity, yaitu tingkat output rata-rata per satuan waktu selama periode-periode waktu yang telah lewat. Ini adalah kapasitas standar ± cadangan-cadangan, penundaan, tingkat sisa nyata, dsb.
  5. Peak capacity, yaitu jumlah output per satuan waktu (mungkin lebih rendah daripada rated, tetapi lebih besar daripada standart) yang dapat dicapai melalui maksimisasi keluaran, dan akan dilakukan dengan kerja lembur, menambah tenaga kerja, menghapuskan penundaan-penundaan, mengurangi-mengurangi jam istirahat, dan sebagainya. 
Kapasitas atau tingkat keluaran ini pada umumnya dinyatakan dalam satuan-satuan sebutan persamaan , seperti batang, ton, kilogram, meter, atau jam kerja yang tersedia. Sedangkan satuan-satuan waktu yang sangat penting bagi perencanaan kapasitas, dapat dinyatakan dalam satuan seperti jam, hari, minggu, atau bulan. Dalam praktek, diantara pengertian-pengertian kapasitas diatas, perusahaan biasanya menggunakan kapasitas nyataatau kapasitas pengoperasian yang ditentukan dari laporan-laporan atau catatan pusat kerja. Bila informasi ini tidak tersedia, rated capacity digunakan dan dapat diperkirakan dengan rumusan :
Rated Capacity = jumlah mesin x jam kerja mesin x persentase penggunaan x efesiensi sistem

Sebagai contoh, suatu pusat kerja beroperasi 6 hari per minggu dengan basis dua shift (8 jam per shift) dan mempunyai 4 mesin dengan kemampuan sama. Bila mesin-mesin digunakan 75 % dari waktu pada tingkat efisiensi sebesar 90%, tingkat keluaran dalam jam kerja standar per minggu dapat dihitung sebagai berikut :
Rated Capacity = (4) (8 x 6 x 2) (0,75) (0,90) = 259 jam kerja standar/minggu
Kapasitas yang dinyatakan dalam rate tesebut (misal, jam standar per minggu) dipengaruhi oleh berbagai faktor ; baik faktor0faktor yang dapat dikendalikan (controllable) seperti tanah, tenaga kerja, fasilitas alternatif urutan pengerjaan, pemeliharaan preventif, dan sebagainya, maupun faktor-faktor yang tidak dapat dikendalikan (uncontrollable) seperti kerusakan mesin, tingkat absensi, kekurangan bahan, pengerjaan kembali dan sisa produksi, prestasi tenaga kerja, dan masalah-masalah peraltan yang tidak biasa.
Manajemen operasi juga menekankan pentingnya dimensi waktu kapasitas. Dari sudut pandang ini, kapasitas pada umumnya dibedakan antara perencanaan kapasitas jangka panjang, jangka menengah, dan jangka pendek. 

Secara lebih terperinci, pembedaan rencana kapasitas atas dasar lama waktu dapat diuraikan sebagai berikut :
  1. Perencanaan kapasitas jangka panjang (long range) – lebih dari satu tahun. Dimana sumber daya-sumber daya produktif memakan waktu lama untuk memperoleh atau menyelesaikannya, seperti bangunan, peralatan, atau fasilitas. Perencanaan kapasitas jangka panjang memerlukan partisipasi dan persetujuan manajemen puncak.
  2. Perencanaan kapasitas jangka menengah (intermediate range) – rencana-rencana bulanan atau kuartalan untuk 6 sampai 18 bulan yang akan datang. Dalam hal ini, kapasitas dapat bervariasi karena alternatif-alternatif seperti penarikan tenaga kerja, peraltan baru, sub contracting  dan pembelian peralatan-peralatan bukan utama.
  3. Perencanaan kapsitas jangka pendek – kurang dari satu bulan. Ini dikaitkan pada proses penjadwalan harian  atau mingguan yang menyangkut pembuatan penyesuaian-penyesuaian untuk mengahpuskan variance antara keluaran yang direncanakan dan keluaran nyata. Keputusan perencanaan nyata. Keputusan perncanaan mencakup alternatif-alternatif seperti kerja lembur, pemindahan personalia, penggantian routing personalia.
Perencanaan kebutuhan kapasitas
            Agar dapat menyesuaikan tingkat kebutuhan kapasitas untuk menanggapi baik turunnya permintaan pasar, perlu dilakukan forecast penjualan dan merencanakan perubahan-perubahan kapsitas yang dibutuhkan. Bila hal ini tidak dilakukan, perubahan-perubahan cenderung terjadi tiba-tiba dan drastik, sehingga lebih memakan biaya.
            Peramalan yang telah dibahas pada bab sebelumnya terutama lebih penting bagi produk-produk yang diproduksi untuk persediaan daripada untuk memenuhi pesanan langganan tertentu. Forecast ini dilakukan untuk menyusun jadwal produksi induk (master production schedul) dan untuk mengecek permintaan kapasitas di waktu yang akan datang dibandingkan dengan kapasitas yang tersedia. Dalam hal ini, kapasitas menetapkan batasan-batasan untuk jadwal-jadwal produksi. Di samping itu, kapasitas juga membrikan batasan bawah, karena selama periode penjualan rendah adalah tidak ekonomik untuk mengurangi kapasitas secara drastik.
            Pada dasarnya, penentuan jumlah unit kapasitas (misal, jam kerja karyawan atau mesin) yang diperlukan selama periode waktu tertentu dibuat melalui perhitungan rasio permintaan terhadap kapasitas satu unit sumberdaya. Jadi, bila 500 jam kerja karyawan dibutuhkan untuk memenuhi kebutuhan selama satu bulan dan seorang karyawan bekerja 160 jam per bulan, maka diperlukan 3,125 karyawan. Dalam praktek, bagaimanapun juga, sejumlah faktor-faktor tambahan harus dipertimbangkan dalam penentuan kebutuhan kapasitas ini.
            Dalam bentuk matematikal, persamaan-persamaan berikut ini menyatakan unit-unit jam kerja dan sumberdaya yang dibutuhkan untuk memenuhi berbagai permintaan. Tercakup pada persamaan-persamaan adalah faktor-faktor seperti produktivitas dan efisiensi. Persamaan pertama menghitung jam sumberdaya standar, kedua menghitung jam sumberdaya nyata, dan ketiga jumlah unit sumberdaya.
            Jumlah total sumberdaya standar yang dibutuhkan untuk memenuhi permintaan akan x produk-produk yang berbeda dengan Ni  setiap jenis produk adalah sama dengan waktu yang dibutuhkan untuk mempersiapkan dan memproduksi setiap unit ditambah waktu untuk mempersiapkan setiap kumpulan, atau :

Dimana,
Hstd        = jumlah total jam sumberdaya yang dibutuhkan untuk memenuhi permintaan
Oi           = jumlah unit keluaran x yang diperlukan
Ti         = waktu pengoperasian standar per unit x
Si         = waktu persiapan standar per unit keluaran x
Bi           = waktu standar untuk mempersiapkan sekumpulan x
Ni        = jumlah kumpulan x  yang diperlukan
x          = jumlah jenis produk, sebagai contoh, produk 1, produk 2.


Jumlah sumberdaya nyata yang dibutuhkan adalah jam sumberdaya standardibagi efisiensi dan produktivitas, atau :

Dimana,
Hact        = jam sumber daya nyata yang dibutuhkan
EO          = jumlah unit keluaran x yang diperlukan
PW        = waktu pengoperasian standar per unit x
Em       = efesiensi mesin, faktor pemeliharaan, atau faktor mesin berhenti (mesin rusak).
            Jumlah unit sumberdaya yang dibutuhkan (peralatan, mesin atau karyawan) adalah sama dengan jam sumberdaya nyata yang dibutuhkan dibagi jumlah jam yang tersedia per unit sumberdaya.

Nr =  Hact /  Havl
Dimana,
Nr           = jumlah unit sumberdaya yang dibutuhkan (peralatan, mesin atau karyawan)
HavI      = jumlah jam yang tersedia per unit sumberdaya selama periode waktu tertentu
Economies of Scale
            Economic berarti penghematan biaya-biaya produksi atau kenaikan produktivitas. Dalam perencanaan kapasitas, kita perlu mempertimbangkan faktor-faktor yang digolongkan dalam apa yng disebut economies of scale atau yang sering pula dinamakan faktor-faktor yang mengakibatkan increasing returns to scale (Boediono, 1984). Faktor-faktor yang disebut economies of scale ini memungkinkan operasi-operasi perusahaan untuk memproduksi produk atau jasa secara massa. Bila perusahaan memperbesar skala pabrik dengan menaikkan volume produksi melalui penambahan kapasitas pabrik, maka kita dapat bayangkan adanya kemungkinan peningkatan produktivitas. Sebagai contoh, dengan mesin-mesin yang lebih besar biaya produksi per unit menurun; atau semakin besar skala perusahaan semakin besar kemungkinan mengadakan pembagian kerja di dalam perusahaan atau sebagainya. Faktor-faktor ini akan mengakibatkan kenaikan produktivitas atau penurunan biaya per unit keluaran.
Diseconomies of Scale
            Diseconomies of scale atau decreasing retun to scale mencakup faktor-faktor yang bekerja sebaliknya, yaitu bila skala perusahaan terus semakin besar maka mulai pada suatu tingkat produksi tertentu ada kemungkinan timbul penurunan produktivitas dan kenaikan biaya produksi per unit ini biasanya disebabkan adanya ketidakefisienan operasi-operasi perusahaan. Sebagai contoh, karena perusahaan terlalu besar, pengawasan yang efektif dari manajemen terhadap operasi perusahaan mulai sulit dilakukan, atau karena perusahaan mendominasi pasar maka perusahaan menjadi lengah dalam memberikan tanggapan terhadap perubahan-perubahan proses dan permintaan.
            Salah satu pekerjaan penting para manajer produksi dan operasi adalah untuk menemukan suatu keseimbangan antara economies of scale dan diseconomies of scale melaui perancangan dan pengoperasian sistem-sistem produksi yang berskala tepat.
(Handoko, 1999)

Referensi:
Boediono. 1984. Ekonomi Mikro, Seri Sinopsis Pengantar Ilmu Ekonomi No.1. Yogyakarta : BPFE
Handoko, T. Hani. 1999. Dasar-dasar Manajemen Operasi dan Produksi. Yogyakarta : BPFE


Read More >>